

A extrusão é um processo de fabricação que molda o material forçando-o através de uma matriz com um perfil-de seção transversal específico. O material-seja metal, plástico, cerâmica ou alimento-é empurrado ou puxado através da abertura da matriz, assumindo sua forma permanentemente. Isso cria produtos com seções transversais uniformes, como tubos, caixilhos de janelas, vigas de alumínio e alimentos. Compreender o que é uma extrusão ajuda os fabricantes a selecionar o método de conformação correto para produtos que exigem perfis consistentes em comprimentos estendidos.
Como funciona o processo de extrusão
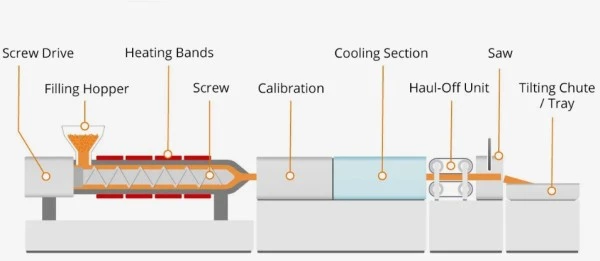
Para entender o que é uma extrusão em termos práticos, considere a mecânica envolvida: três componentes principais trabalhando em sequência. O material entra em uma câmara ou barril onde a pressão aumenta através de um aríete, mecanismo de parafuso ou força hidráulica. Essa pressão empurra o material em direção a uma matriz-essencialmente uma abertura moldada que determina a seção transversal-do produto final. À medida que o material sai da matriz, ele mantém o formato da seção-transversal enquanto se estende até o comprimento desejado.
A temperatura desempenha um papel definidor no funcionamento da extrusão. A extrusão a quente aquece os materiais acima da temperatura de recristalização, tornando-os mais fáceis de deformar. O alumínio normalmente extrusa entre 350 graus e 500 graus, enquanto o aço requer 1.100 graus a 1.300 graus. A extrusão a frio funciona à temperatura ambiente, oferecendo tolerâncias mais estreitas e melhores acabamentos superficiais, mas exigindo mais força. A extrusão quente ocupa o meio-termo de 424 a 975 graus, equilibrando os requisitos de força com as propriedades do material.
A pressão envolvida é substancial. As prensas hidráulicas para extrusão de metais variam de 230 a 11 mil toneladas de força, gerando pressões entre 30 e 700 MPa. Para extrusão de plástico, parafusos simples ou duplos giram dentro de barris aquecidos, derretendo pellets de polímero por meio de uma combinação de aquecimento externo e calor de cisalhamento gerado por fricção. O plástico fundido então flui através da matriz sob pressão contínua.
Após sair da matriz, o material extrudado requer resfriamento controlado para manter a precisão dimensional. Os metais normalmente passam por resfriamento ao ar ou têmpera com água, dependendo da liga e das propriedades desejadas. Os plásticos passam por tanques de resfriamento ou anéis de ar, e a taxa de resfriamento afeta a cristalinidade e o acabamento superficial. Um mecanismo de tração-chamado de lanço de lagarta-fora-mantém uma tensão consistente, evitando distorções à medida que o material se solidifica.
Principais tipos de métodos de extrusão
Ao examinar o que é uma extrusão do ponto de vista técnico, o método utilizado afeta significativamente a eficiência do processo e a qualidade do produto final. A extrusão direta, a abordagem mais comum, coloca o material em um recipiente-de paredes pesadas enquanto um aríete o empurra através de uma matriz na extremidade oposta. O tarugo percorre todo o comprimento do recipiente, criando atrito entre o material e as paredes do recipiente. Este atrito significa que a maior força ocorre no início do processo, diminuindo gradualmente à medida que o material se esgota. A porção final, chamada extremidade de topo, permanece sem uso porque o material deve fluir radialmente para sair, exigindo força excessiva.
Indirect extrusion reverses this arrangement. The die moves toward a stationary ram, with the billet and container traveling together. Because the billet doesn't slide against container walls, friction drops by 25% to 30%. This enables larger billets, faster speeds, and smaller cross-sections. The container liner experiences less wear, and the billet extrudes more uniformly. The limitation lies in the stem holding the die-it must exceed container length, restricting maximum extrusion length based on the stem's column strength.
A extrusão hidrostática envolve o tarugo completamente com fluido pressurizado, exceto onde entra em contato com a matriz. Isso elimina totalmente o atrito do tarugo-do contêiner. Uma bomba ou aríete pressuriza o fluido-normalmente óleo de mamona em pressões que chegam a 1.400 MPa. As vantagens incluem velocidades mais rápidas, taxas de redução mais altas, temperaturas mais baixas dos tarugos, fluxo uniforme de material e ausência de resíduos nas paredes do recipiente. No entanto, conter pressões extremas de fluidos apresenta desafios e os tarugos precisam de uma preparação cuidadosa com extremidades cônicas para formar as vedações iniciais.
A extrusão por impacto atinge o material com um punção em um espaço confinado, forçando-o a fluir ao redor do punção. Isso produz formas ocas, como tubos de pasta de dente, latas de aerossol e caixas de bateria. O processo funciona particularmente bem para metais mais macios como alumínio, cobre e chumbo. Como o material se move para trás em relação ao punção, isso também é chamado de extrusão por impacto para trás.
Materiais comumente extrudados
Um aspecto fundamental para entender o que é uma extrusão envolve reconhecer os diversos materiais que podem ser processados. O alumínio domina a extrusão de metal, sendo responsável pela maioria dos produtos metálicos extrudados em todo o mundo. Sua faixa de temperatura de extrusão de 350 graus a 600 graus torna-o relativamente fácil de processar. Só o mercado de extrusão de alumínio atingiu US$ 91,4 bilhões em 2024 e projeta crescimento para US$ 146,8 bilhões até 2030. O alumínio cria estruturas de construção, componentes automotivos, dissipadores de calor, gabinetes eletrônicos e bens de consumo, desde estruturas de móveis até equipamentos esportivos.
A extrusão de aço opera em temperaturas extremas entre 1.825 graus F e 2.375 graus F (1.000 graus a 1.300 graus). O processo Ugine-Séjournet, inventado em 1950, utiliza pó de vidro como lubrificante. Tarugos de aço aquecidos rolam em pó de vidro que derrete em uma película fina, separando o material das paredes da câmara e proporcionando lubrificação. Um anel de vidro isola ainda mais o calor do tarugo da matriz. Essa inovação permitiu a extrusão de aço e posteriormente se estendeu a materiais como ligas de platina-irídio usadas em padrões de massa em quilogramas.
O cobre é extrudado entre 600 graus e 1.000 graus, muitas vezes exigindo forças superiores a 690 MPa. O latão é extrusado em temperaturas semelhantes, produzindo hastes-resistentes à corrosão, peças automotivas, acessórios para tubos e componentes de engenharia. A extrusão de titânio, operando entre 600 graus e 1.000 graus, cria peças estruturais de aeronaves, trilhos de assento e anéis de motor. O magnésio processa de 300 a 600 graus com extrusabilidade comparável à do alumínio, encontrando aplicações nas indústrias aeroespacial e nuclear.
A extrusão de plástico representa 77% do mercado de máquinas de extrusão. O polietileno extrusa entre 180 graus e 240 graus, o polipropileno entre 200 graus e 250 graus e o PVC entre 160 graus e 210 graus. O PVC requer controle preciso de temperatura devido à sua sensibilidade à degradação. O poliestireno processa de 180 a 240 graus, mantendo rigidez e clareza. Polímeros de-desempenho mais alto, como PEEK e PPS, precisam de 600 graus F a 750 graus F, exigindo equipamentos especializados com aquecedores com isolamento-de cerâmica e sistemas de resfriamento de ar.
A extrusão de alimentos transformou a produção de snacks e cereais matinais. As matérias-primas moídas para corrigir o tamanho das partículas passam por pré-condicionadores onde a injeção de vapor inicia o cozimento. Dentro da extrusora, o atrito e a pressão geram de 10 a 20 bar, cozinhando o produto internamente. A extrusão em-alta temperatura produz lanches prontos-para-consumir, enquanto a extrusão a frio cria massas para cozimento posterior. Os produtos incluem cereais matinais, massa de biscoito pré-preparada, ração para animais de estimação, comida para bebês e proteína vegetal texturizada.
Indústrias e Aplicações
A construção civil consome 31,6% dos produtos extrudados, a maior aplicação individual. Caixilhos de janelas, caixilhos de portas, paredes cortina e vigas estruturais de alumínio são originados de extrusão. O processo cria perfis ocos complexos que os métodos tradicionais não conseguem produzir com eficiência. Vigas de aço, certos tijolos produzidos por extrusão de terracota e tubulações de PVC para sistemas de encanamento demonstram ainda mais a dependência da construção em materiais extrudados.
A indústria automotiva adota cada vez mais a extrusão para redução de peso. A Tesla incorpora alumínio extrudado nos gabinetes das baterias, aproveitando a condutividade térmica e a durabilidade do alumínio. Os acabamentos das janelas, os componentes do chassi, os sistemas de gerenciamento de colisões e vários elementos da estrutura usam perfis extrudados. Os veículos elétricos são particularmente beneficiados-a redução do peso do veículo aumenta a autonomia da bateria sem comprometer a integridade estrutural. A pressão regulatória para reduzir as emissões impulsiona esta adoção. Agências dos EUA como NHTSA e EPA exigem melhorias na economia de combustível, com o rigor aumentando 1,5% anualmente de 2021 a 2026.
As aplicações aeroespaciais exigem componentes leves, porém fortes. A Boeing emprega seções extrudadas de alumínio em seu 787 Dreamliner, reduzindo o peso total e melhorando a eficiência de combustível. Estruturas de aeronaves, painéis de fuselagem, estruturas de janelas e membros estruturais dependem de extrusões de alumínio e titânio de precisão. O processo cria peças que atendem a rigorosos padrões de desempenho e segurança, ao mesmo tempo que minimiza o peso. As tendências emergentes exploram compósitos híbridos que integram fibra de carbono com extrusões de liga de alumínio para aeronaves da próxima-geração.
O setor de embalagens deverá crescer 5,3% CAGR e utiliza extrusão de filme soprado para sacolas plásticas, extrusão de folhas para recipientes termoformados e extrusão de perfil para gargalos de garrafas. Soluções de embalagens plásticas flexíveis e rígidas dominam o mercado. A tecnologia de co-extrusão coloca diferentes polímeros em camadas para criar filmes multicamadas que atendem a requisitos de barreira específicos que polímeros individuais não conseguem alcançar. Essa inovação teve origem na demanda da indústria de embalagens por materiais que combinassem diferentes propriedades.
As indústrias eletrônica e elétrica extrudam dissipadores de calor, gabinetes, componentes condutores e revestimento de cabos. A condutividade térmica do alumínio torna os dissipadores de calor extrudados essenciais para a dissipação de calor em dispositivos eletrônicos. A extrusão de revestimento de cabos utiliza cabeças de prensagem ou cabeças de revestimento, dependendo da adesão necessária entre o plástico e o cabo. As aplicações médicas incluem tubos, cateteres e fios-guia fabricados por meio de extrusão de precisão de plásticos de grau médico-que atendem aos requisitos regulamentares.

Vantagens da Extrusão
Para apreciar plenamente o que é uma extrusão e por que ela é tão amplamente utilizada, considere suas vantagens exclusivas. A extrusão cria seções transversais-extremamente complexas que outros métodos de fabricação não conseguem produzir economicamente. O processo lida com materiais frágeis e dúcteis porque o material sofre apenas tensões de compressão e cisalhamento, e não tensões de tração. Uma única matriz produz comprimentos teoricamente infinitos de material contínuo com seções transversais-perfeitamente consistentes-, uma capacidade impossível com estampagem, fundição ou usinagem.
A qualidade do acabamento superficial excede a maioria dos processos alternativos. As ligas de magnésio e alumínio atingem um acabamento superficial de 0,75 μm RMS ou melhor. Titânio e aço atingem 3 μm RMS. Isto elimina ou reduz as operações de acabamento secundário. A extrusão a frio é particularmente excelente, proporcionando qualidade superficial superior, tolerâncias mais rígidas e maior resistência por meio do endurecimento por trabalho. A falta de oxidação à temperatura ambiente preserva a integridade da superfície.
A eficiência de custos decorre de capacidades de produção contínua. Uma vez instaladas, as linhas de extrusão operam com intervenção mínima, produzindo grandes volumes com qualidade consistente. O desperdício de material permanece baixo-mesmo a extremidade final na extrusão direta representa apenas uma pequena porcentagem do material de entrada. Os custos de ferramentas, embora inicialmente significativos, são amortizados em grandes séries de produção. Para a produção de alumínio acima de 50.000 libras, a extrusão normalmente custa menos do que métodos alternativos de conformação, como a perfilagem.
A liberdade de projeto permite que os engenheiros otimizem a geometria da peça para funções específicas. Cavidades internas, espessuras de parede variáveis e recursos integrados podem ser projetados diretamente na matriz. Isto consolida peças que de outra forma exigiriam montagem, reduzindo a complexidade de fabricação e possíveis pontos de falha. Seções ocas alcançam altas relações de resistência-por{4}}peso, impossíveis com barras sólidas de resistência equivalente.
Desafios comuns de extrusão
O controle da temperatura apresenta dificuldades contínuas, apesar dos sofisticados sistemas de monitoramento. As temperaturas do barril exibidas muitas vezes diferem significativamente das temperaturas reais de fusão, dependendo do posicionamento do sensor. Várias zonas de aquecimento-geralmente quatro a seis, às vezes até dez-influenciam-se mutuamente por meio da condução de calor. Os efeitos da temperatura se manifestam lentamente, dificultando as correlações de causa-e{6}}efeito. As alterações podem levar de minutos a horas para serem estabilizadas, complicando a solução de problemas e a otimização.
Defeitos superficiais prejudicam as operações de extrusão. Linhas superficiais aparecem devido a imperfeições ou contaminação da matriz. Defeitos na tubulação ocorrem quando óxidos e impurezas superficiais fluem para o centro do produto seguindo certos padrões de fluxo. Superfícies ásperas resultam de fusão insuficiente ou contaminação. Rachaduras internas se desenvolvem devido ao estresse excessivo durante o resfriamento. As variações dimensionais surgem da expansão térmica durante o processamento e da contração durante o resfriamento, tornando desafiadoras tolerâncias rígidas.
As inconsistências materiais afetam a qualidade do produto de forma imprevisível. Os lotes de matéria-prima variam apesar dos programas de garantia de qualidade. Materiais higroscópicos como poliuretano, náilon e EVOH absorvem a umidade atmosférica, que vaporiza durante a extrusão, criando bolhas e buracos. O teor de umidade deve ficar abaixo de 0,1% para a maioria dos polímeros. Materiais que requerem secagem antes do processamento aumentam a complexidade do manuseio e o tempo de ciclo. A contaminação de execuções de produção anteriores ou de fontes ambientais introduz defeitos que exigem limpeza extensiva.
O projeto e a manutenção da matriz impactam significativamente os resultados. O design inadequado da matriz causa fluxo irregular de material, criando pontos fracos ou empenamentos. Cantos agudos não podem ser obtidos em extrusões de alumínio e magnésio-são necessários raios mínimos de 0,4 mm. Os cantos de aço precisam de raios mínimos de 0,75 mm. A proporção de extrusão-área transversal-inicial dividida pela área final-afeta os requisitos de força e a qualidade do produto. Proporções altas exigem mais pressão e podem introduzir defeitos. As matrizes sofrem desgaste devido a materiais abrasivos e devem ser mantidas ou substituídas regularmente.
As limitações do equipamento restringem o que pode ser extrudado. A capacidade da prensa determina o diâmetro máximo do círculo circunscrito-o menor círculo que se ajusta à seção transversal-. Prensas grandes típicas lidam com círculos de 60 cm de diâmetro para alumínio e 55 cm para aço e titânio. O processamento-de polímeros em alta temperatura, de 600°F a 750°F, requer equipamento especializado com aquecedores de cerâmica e resfriamento de ar. As linhas mais antigas muitas vezes não conseguem acomodar esses materiais sem atualizações substanciais.
Extrusão versus outros métodos de fabricação
A extrusão difere fundamentalmente da moldagem por injeção, que força o material em uma cavidade fechada do molde para criar peças tri-dimensionais discretas. A moldagem por injeção produz itens como garrafas, brinquedos e caixas complexas, mas cria uma peça por ciclo. A extrusão gera comprimentos contínuos com seções-transversais uniformes. Embora a moldagem por injeção seja excelente em geometrias complexas em todas as três dimensões, a extrusão é especializada em perfis que exigem seções-transversais consistentes em comprimentos estendidos.
O desenho, muitas vezes confundido com extrusão, utiliza força de tração para puxar o material através de uma matriz, em vez de empurrá-lo. O estiramento limita a deformação possível em uma passagem, exigindo vários estágios para uma redução significativa do tamanho. O processo produz principalmente fios e também cria barras e tubos de metal. As forças de compressão da extrusão permitem maior deformação por passe, lidando com maiores reduções de seção-transversal e perfis mais complexos.
A fundição despeja material fundido em moldes, criando formas por solidificação. Embora a transmissão lide com formas tri-dimensionais muito complexas, ela enfrenta dificuldades com perfis longos e uniformes. O acabamento superficial e as tolerâncias dimensionais normalmente não correspondem à extrusão. As tensões internas decorrentes do resfriamento irregular criam desafios. A solidificação contínua da extrusão sob condições controladas proporciona consistência dimensional superior para produtos do tipo-perfil.
A formação de rolos dobra gradualmente a chapa metálica através de conjuntos sucessivos de rolos para criar perfis. Funciona bem para produção de alto-volume de seções transversais-relativamente simples. No entanto, a perfilagem não pode criar seções ocas fechadas sem operações adicionais de soldagem ou união. A extrusão produz formas ocas complexas, seções fechadas e perfis impossíveis de serem laminados. A economia favorece a perfilagem acima de certos volumes-para aço, normalmente acima de tiragens de produção de 20.000 kg.
Principais considerações de design
A complexidade da forma afeta a capacidade de fabricação e o custo. O fator de forma-área de superfície gerada por unidade de massa-quantifica a complexidade. Fatores de forma mais elevados aumentam os custos de ferramentas e reduzem as taxas de produção. As seções adjacentes devem ter espessura semelhante. As pernas não devem exceder dez vezes a sua espessura para garantir o fluxo adequado do material. Devem ser evitados cantos vivos, com raios mínimos especificados por tipo de material.
A uniformidade da espessura da parede evita problemas de fluxo. Seções espessas requerem maior tamanho geral da seção. A espessura mínima varia de acordo com o material: alumínio 0,7 mm, magnésio 1,0 mm, aço carbono 3,0 mm, aço inoxidável 3,0 a 4,75 mm, titânio 3,8 mm. As áreas transversais-mínimas também dependem das propriedades do material. Os projetistas devem consultar as diretrizes{11}específicas do material para garantir que os projetos permaneçam dentro das capacidades de fabricação.
A seleção da taxa de extrusão equilibra os requisitos de força em relação à redução de tamanho desejada. As relações baixas minimizam o trabalho mecânico e permitem velocidades mais rápidas. Taxas altas exigem mais pressão, potencialmente excedendo a capacidade da prensa ou introduzindo defeitos. A relação afeta não apenas o grau de deformação, mas também as características do fluxo do material e as propriedades mecânicas finais. As proporções ideais variam de acordo com o material, temperatura e propriedades desejadas.
As tolerâncias alcançáveis através da extrusão dependem de múltiplos fatores. A extrusão a frio oferece tolerâncias mais restritas do que a extrusão a quente. O tipo de material,-a complexidade da seção transversal e a espessura da parede influenciam a precisão alcançável. A-especificação excessiva de tolerâncias rígidas aumenta desnecessariamente os custos. Os padrões da indústria definem faixas de tolerância aceitáveis para planicidade, torção, retilineidade, ângulos, contornos e cantos. Os projetistas devem fazer referência a esses padrões em vez de especificar tolerâncias mais rígidas-do que-o necessário.

O cenário dos equipamentos de extrusão
O mercado global de máquinas de extrusão foi avaliado entre US$ 8,9 bilhões e US$ 11,7 bilhões em 2024, com projeções atingindo US$ 13,1 bilhões a US$ 16,3 bilhões até 2032-2034, crescendo entre 4,2% e 4,9% CAGR. Este crescimento reflete a crescente procura nos setores de embalagens, construção, automóvel e processamento de alimentos. A Ásia-Pacífico domina com mais de 71% de participação de mercado, impulsionada pela rápida industrialização na China, Índia e países do Sudeste Asiático.
As extrusoras-de parafuso único detêm 62,7% do mercado de equipamentos devido à sua simplicidade, flexibilidade e operação econômica para produtos padrão. As extrusoras-de rosca dupla, embora mais complexas e caras, oferecem recursos de mistura superiores, controle de temperatura mais rígido e melhor manuseio de materiais preenchidos ou reforçados. Sua eficiência energética-consumindo menos energia do que modelos de-parafuso único com saída comparável-impulsiona o aumento da adoção em aplicações exigentes.
Os tipos de prensa variam consideravelmente. As prensas de óleo-de acionamento direto fornecem pressão confiável e constante em todo o tarugo, mas operam lentamente de 50 a 200 mm/segundo. Os acionamentos acumuladores de água sacrificam cerca de 10% da pressão durante o curso, mas atingem velocidades de até 380 mm/segundo, o que os torna essenciais para a extrusão de aço. Prensas hidrostáticas que utilizam óleo de mamona atingem pressões de 1.400 MPa, mas enfrentam desafios de contenção de fluidos.
As aquisições recentes remodelam o cenário da indústria. Em janeiro de 2024, a Davis{2}}Standard adquiriu o Extrusion Technology Group (incluindo Battenfeld-Cincinnati, Exelliq e Simplas), expandindo os recursos em sistemas avançados de extrusão. Essa consolidação fortalece portfólios de produtos e expertise tecnológica. A Nordson Corporation concluiu a aquisição da Atrion Corporation em agosto de 2024, ampliando seu portfólio médico. Esses movimentos refletem o amadurecimento da indústria e as crescentes demandas por sofisticação técnica.
Perguntas frequentes
Quais materiais podem ser extrudados?
Quando as pessoas perguntam o que uma extrusão é capaz de processar, a resposta é extremamente diversa. Metais incluindo alumínio, aço, cobre, latão, titânio e magnésio são submetidos à extrusão. Plásticos como polietileno, polipropileno, PVC, poliestireno e polímeros de alto-desempenho como PEEK são facilmente extrusados. Cerâmica, borracha, produtos alimentícios e até compostos farmacêuticos são extrudados para aplicações específicas. A seleção do material depende das propriedades exigidas, das temperaturas de processamento e dos requisitos-de uso final.
Como a extrusão difere da impressão 3D?
A extrusão cria perfis contínuos com seções transversais uniformes-em altas taxas de produção. 3A impressão D deposita material camada por camada para construir objetos tri-dimensionais com geometria variável. Embora ambos forcem o material através de um bico ou matriz, a impressão 3D permite total liberdade geométrica em todas as direções, mas opera muito mais lentamente. A extrusão é excelente na produção de alto-volume de perfis consistentes. Algumas tecnologias de impressão 3D, como a fabricação de filamentos fundidos, usam princípios de extrusão, mas os aplicam de forma diferente para a fabricação aditiva.
O que determina a velocidade de extrusão?
As propriedades do material, a temperatura de extrusão, o design da matriz, a capacidade da prensa e a qualidade desejada do produto controlam a velocidade. Materiais mais macios extrudam mais rápido que os mais duros. Temperaturas mais altas geralmente permitem velocidades mais rápidas dentro dos limites de degradação do material. Ligas não{3}}ferrosas extrusam entre 0,5 e 6 polegadas por segundo, dependendo da liga e do equipamento. O alumínio tem em média 2 a 4 polegadas por segundo. A capacidade de resfriamento também limita a velocidade-uma extrusão mais rápida exige um resfriamento mais rápido para manter as dimensões.
Por que o controle de temperatura é tão crítico?
A temperatura afeta o fluxo do material, o preenchimento da matriz, o acabamento superficial, a precisão dimensional e as propriedades mecânicas. Muito frio e o material não fluirá adequadamente, podendo quebrar o equipamento. Muito quente e o material se degradam, enfraquecendo o produto e causando descoloração. Cada material possui uma janela de processamento ideal. A temperatura deve permanecer consistente durante todo o processo. Mesmo uma variação de 10 graus pode aumentar o consumo de energia em 5% e criar problemas de qualidade.
Conclusão
A versatilidade da extrusão em vários materiais e aplicações a torna fundamental para a fabricação moderna. O processo produz tudo com eficiência, desde alumínio arquitetônico até cereais matinais, desde tubos médicos até componentes automotivos. As projeções de crescimento do mercado refletem o papel crescente da extrusão à medida que as indústrias valorizam cada vez mais a leveza, a sustentabilidade e as geometrias complexas.
Compreender os princípios básicos da extrusão-forçar o material através de matrizes moldadas sob temperatura e pressão controladas-ajuda os fabricantes a selecionar métodos apropriados para aplicações específicas. Seja produzindo milhões de metros de tubos de PVC ou componentes aeroespaciais especializados em titânio, a extrusão oferece qualidade consistente com taxas de produção econômicas. A tecnologia continua evoluindo com avanços no design de matrizes, controle de processos e ciência de materiais, garantindo sua relevância nas próximas décadas.
Fontes de dados
Grand View Research - Relatório de Mercado de Máquinas de Extrusão 2024
Pesquisa de mercado de ponte de dados - Análise global do mercado de máquinas de extrusão 2025
Pesquisa de mercado Polaris - Tamanho do mercado de máquinas de extrusão 2024
Grupo IMARC - Relatório de Mercado de Extrusão de Alumínio 2024
Grupo IMARC - Relatório de Mercado de Máquinas de Extrusão de Plástico 2024
Wikipedia - Processo de fabricação de extrusão (dados históricos)
Várias fontes técnicas da indústria e publicações acadêmicas